Artykuł sponsorowany
Jak przygotować projekt liter do frezowania CNC, by ograniczyć poprawki
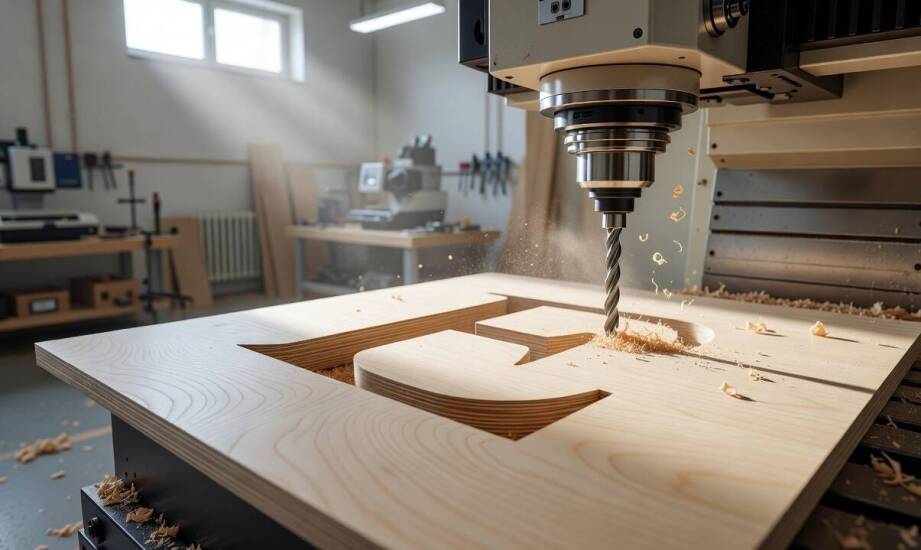
Projekt liter przygotowany do obróbki numerycznej często wygląda perfekcyjnie na ekranie komputera. Wizualna atrakcyjność czcionki nie gwarantuje jednak sukcesu technologicznego. Sytuacja zmienia się diametralnie po załadowaniu danych do sterownika maszyny, gdzie ujawniają się ukryte usterki zmuszające operatora do zatrzymania wrzeciona. Otwarte ścieżki, nakładające się na siebie linie czy niewłaściwa skala powodują błędy wymiarowe i definitywnie przerywają ciągłość cięcia. Wadliwy plik trafia wtedy z powrotem do grafika. Odsyłanie dokumentacji niepotrzebnie wydłuża czas realizacji całego zlecenia i podnosi koszty pracy zakładu produkcyjnego.
Przeczytaj również: Imprezy integracyjne z jazdą na quadach: jakie korzyści płyną z takiej formy aktywności?
Wymagania pliku do frezowania liter CNC
Prawidłowa skala odwzorowania i zamknięte wektory decydują o technicznej gotowości pliku do właściwej obróbki na stole roboczym. Zapisany plik DXF musi odpowiadać rzeczywistym wymiarom detalu bez konieczności dodatkowego skalowania formatu w oprogramowaniu sterującym maszyny. Każdy wycinany znak typograficzny wymaga ciągłej i zamkniętej ścieżki zewnętrznej, ponieważ przerwy w poliliniach uniemożliwiają pełne wycięcie pożądanego kształtu z arkusza. Rozbicie całego projektu na oddzielne warstwy przeznaczone dla cięcia obrysu, geometrii odniesienia oraz wymiarowania ułatwia technologowi szybkie przypisanie parametrów skrawania. Poważną trudność technologiczną sprawiają wyspy wewnętrzne w znakach takich jak O, A czy R, które wymuszają wyznaczenia zupełnie osobnych trajektorii wejścia frezu. Cienkie łączenia pomiędzy literami i zbyt małe zaokrąglenia osłabiają konstrukcję, powodując wpadanie materiału w rezonans. Drgania pogarszają ostateczną czytelność tekstu. Grafik projektujący szyld musi bezwzględnie sprawdzić minimalną szerokość wszystkich detali i zlikwidować ostre narożniki wewnętrzne.
Przeczytaj również: Dlaczego warto korzystać z usług lokalnych firm sprzątających osiedla?
Dobór parametrów skrawania przy wycinaniu znaków
Sztywność i grubość wybranego materiału bezpośrednio narzucają ustawienia maksymalnej głębokości skrawania oraz bezpiecznej prędkości posuwu roboczego. Cienkie płyty akrylowe czy elastyczne panele kompozytowe wymagają mniejszych wartości zagłębienia wrzeciona, co skutecznie zapobiega wibracjom osłabiającym strukturę surowca. Średnica wybranego do zadania narzędzia determinuje z kolei najmniejszy możliwy promień wewnętrzny krzywizny. Zgodnie z nadrzędnymi technologicznie zasadami obróbki frezarskiej promień wewnętrzny projektu musi przynajmniej równać się promieniowi narzędzia, a najlepiej przekraczać go o minimalny margines bezpiecznie wprowadzający ostrze w róg. Weryfikacja pliku wektorowego pod kątem takich parametrów tuż przed uruchomieniem maszyny stanowi twardy rynkowy standard. Odpowiednie oprogramowanie interpretujące kod płynnie przenosi poprawiony układ ścieżek wprost na gotowe elementy, gwarantując ich spójność wymiarową na stole próżniowym. Specjalistyczna obróbka metali oraz nowoczesnych tworzyw sztucznych wykonywana przez PAK-WIT precyzyjnie domyka fizyczny proces wytwarzania wielkogabarytowych szyldów. Profesjonalnie zaprogramowane frezowanie liter całkowicie eliminuje problem poszarpania krawędzi, pod warunkiem dostarczenia czystej ścieżki cięcia przygotowanej przez projektanta.
Przeczytaj również: Czy warto korzystać z usług biura pośrednictwa pracy przy poszukiwaniach zajęcia tymczasowego?
Technologiczny sukces wycinania znaków graficznych zależy od rygorystycznej dyscypliny już na wczesnym etapie rysowania krzywych wektorowych. Niezamknięty obrys, przypadkowo zduplikowana warstwa z linią cięcia czy zbyt ciasny narożnik bezwzględnie cofają przygotowaną dokumentację do ponownej edycji komputerowej. Dopiero bezbłędne dostarczenie zamkniętych konturów w skali rzeczywistej i uwzględnienie promieni dopasowanych do średnicy narzędzia roboczego pozwala wygenerować sprawny kod dla plotera. Taka dbałość o parametry techniczne eliminuje nieporozumienia na linii grafik-operator, zabezpiecza cenne tworzywo przed nieodwracalnym zniszczeniem oraz umożliwia bezstresowe zrealizowanie każdej wymagającej kampanii reklamowej.
Kategorie artykułów
Polecane artykuły

Wpływ konsultacji psychiatrycznych na zdrowie psychiczne pacjentów

Dlaczego warto znać aktualne ceny złomu przed jego sprzedażą?

Co warto wiedzieć o kosztach wymiany rozdzielczej deski po kolizji?
